


Tub de línia API 5L
El vostre proveïdor professional de canonades de línia API 5L
Com a professionalFabricant i proveïdor de canonades de línia API 5L, GNEEofereix solucions de canonades integrades al sector energètic global. Som més que un simple distribuïdor; el nostre model integrat de fabricació a subministrament garanteix un control de qualitat superior i una rendibilitat per al nostre inventari de tubs d'acer al carboni API 5L i OCTG. Amb instal·lacions de producció ubicades estratègicament a la Xina, GNEE ofereix una logística perfecta i equips de canonades certificats. Confieu en GNEE per a la traçabilitat total del material (MTC) i productes d'acer d'alta qualitat que compleixin les rigoroses especificacions internacionals.


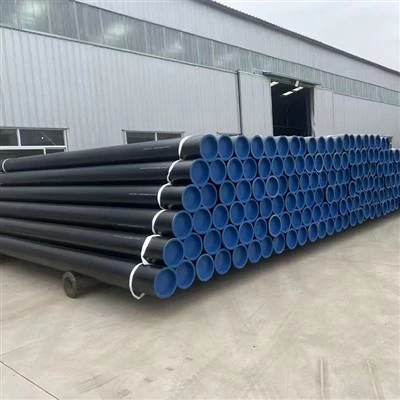


Què és API 5L Line Pipe?
La canonada de línia API 5L està fabricada amb acer al carboni o acer d'alta resistència de baixa aliatge (HSLA) utilitzat per al transport de petroli, gas natural i altres fluids. Inclouen canonades fabricades en sense soldadura i soldades (ERW, SAW). API 5L és l'especificació per a canonades d'acer utilitzades en sistemes de transport de canonades.
Qualitats d'acer comuns: des del grau B fins a X80
Les canonades API 5L es classifiquen pel seu límit elàstic, indicat per la "X" seguida del límit elàstic mínim en quilolivres per polzada quadrada (ksi).
API 5L grau B
El grau més comú per a aplicacions de pressió estàndard.
API 5L X42 /X52
Resistència i soldabilitat equilibrades per a canonades de gamma mitjana.
API 5L X80
Grau elit per a projectes especialitzats d'ultra-alta pressió
PSL 1 vs. PSL 2: quina necessites?
| Característica | PSL 1 | PSL 2 |
| Gamma de graus | A25 a X70 | Grau B a X80 |
| Contingut químic | Estandarditzat | Límits estrictes (C, P, S) |
| Prova d'impacte | No es requereix | Obligatori(Charpy V-osca) |
| Traçabilitat | Traçable fins que passen les proves | Traçabilitat totalrequerit |
| Soldadura | ERW estàndard, SAW, SMLS | Soldadura d'alta freqüència restringida |
Consell professional:El PSL 2 és obligatori per a entorns de servei marí i àcid (H2S) a causa de la seva resistència a la fractura superior.
Gràfic de programació de canonades API 5L (unitats mètriques: mm)
| NPS (polzades) | Diàmetre exterior (mm) | SCH 10 | SCH 20 | SCH 30 | STD (estàndard) | SCH 40 | SCH 80 | XS (extra fort) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Quins són els avantatges de la canonada GNEE API 5L per a petroli i gas?
Relació força/pes alta (graus X)
API 5L cobreix una àmplia gamma de graus des del grau B fins al X100. Graus d'alta resistència comX65 i X70permetre als enginyers dissenyar canonades ambgruixos de paret més primsmantenint alts nivells de pressió interna.
El benefici:Això redueix significativament el tonatge total d'acer necessari per a les canonades de llarga distància, la qual cosa comporta una reducció dels costos del material i una reducció de les despeses de transport/manipulació.
Resistent a la fractura millorada (compliment PSL2)
A diferència de l'acer estructural bàsic, API 5LPSL2 (nivell d'especificació del producte 2)les canonades se sotmeten obligatòriamentProva d'impacte Charpy V-Notch (CVN)..
El benefici:Això garanteix que el material segueixi sent dúctil i pugui absorbir energia a baixes temperatures, evitant la "fractura fràgil" o la propagació catastròfica d'esquerdes. Això és fonamental per a canonades que travessen climes freds o entorns submarins on el risc d'expansió d'esquerdes és un problema de seguretat important.
Resistència especialitzada al "servei amarg" (entorns H2S)
En l'extracció de petroli i gas, els entorns "àcids" contenen alts nivells de sulfur d'hidrogen (H2S). Les canonades API 5L es poden fabricar per complirNACE MR0175/ISO 15156estàndards.
El benefici:Aquestes canonades estan tractades per resistirCracking induït per hidrogen (HIC)iCracking per estrès de sulfur (SSC). Aquesta metal·lúrgia especialitzada prevé fallades internes de corrosió que, d'altra manera, provocarien fuites i desastres ambientals als jaciments de gas àcid.
Soldabilitat de camp superior (equivalent de carboni controlat)
La composició química de la canonada API 5L està estrictament regulada, específicamentEquivalent de carboni (CEV)valor.
El benefici:Un CEV més baix garanteix una excel·lent soldabilitat durant la instal·lació al camp. Això redueix la necessitat de costosos tractaments de preescalfament i minimitza el risc d'esquerdes per fred a la zona afectada per la calor (HAZ), permetent als contractistes de canonades completar les soldadures de circumferència més ràpidament i amb menys reparacions.
Alta precisió dimensional per a l'alineació
Les especificacions API 5L imposen toleràncies estrictes a la canonadadiàmetre, gruix de paret i rectitud.
El benefici:En col·locar quilòmetres de canonada, la coherència és clau. Les dimensions precises asseguren que els extrems de les canonades s'alineen perfectament durant l'ajustament per a la soldadura orbital o manual. Això redueix els problemes "hi-lo" (desalineació), que són la causa principal de les concentracions de tensió i la fallada prematura de la soldadura a les línies d'alta pressió.
Versatilitat de fabricació (SMLS vs. soldat)
L'API 5L proporciona un estàndard unificat per a tots dosSense costures (SMLS)iSoldat (ERW, LSAW, SSAW)processos.
El benefici:Això permet als enginyers triar el mètode de fabricació més rendible en funció de l'escala específica del projecte.
Sense costuress'utilitza per a línies de diàmetre petit d'ultra alta pressió.
LSAWs'utilitza per a la transmissió d'alta pressió de gran diàmetre i parets gruixudes.
SSAWofereix una solució econòmica per al transport d'aigua o gas de gran diàmetre i a baixa pressió.
Procés de fabricació del gasoducte API 5L per a petroli i gas
Tipus sense costures
Procés:La palanca d'acer calent s'escalfa i es perfora per formar un tub buit, després s'enrotlla i s'estira a mida.
Característiques:
Sense costures soldades
Pot suportar una pressió més alta
Superfície interna llisa
Ús típic:Conduccions d'alta pressió, aplicacions en aigües profundes
Estàndards:Graus API 5L SMLS (p. ex., X52, X65, X70)
Tipus soldat ERW
Procés:La cinta o placa d'acer es forma en forma cilíndrica, les vores es solden per resistència elèctrica.
Característiques:
Econòmic
Apte per a canonades de mitjana i baixa pressió
Soldadura de costura recta
Ús típic:Transmissió de petroli, gas i aigua
Estàndards:ERW pot complir amb els requisits PSL1 i PSL2
Tipus LSAW
Procés:La placa s'enrotlla en un cilindre; les soldadures es realitzen al llarg de la costura longitudinal mitjançant soldadura d'arc submergit.
Característiques:
Més resistent que els ERW per a grans diàmetres
S'utilitza per a canonades que requereixen una major resistència mecànica
La costura soldada està enterrada a l'interior i forta
Ús típic:Conduccions terrestres i offshore
Variants:Una cara (SSA), doble cara (DSAW)
Tipus SSAW/HSAW
Procés:La cinta d'acer es forma en espiral i la costura es solda mitjançant soldadura d'arc submergit.
Característiques:
Pot produir canonades de molt gran diàmetre
Costura de soldadura en angle (espiral)
Rentable per a grans canonades
Ús típic:Conduccions de llarga distància, transmissió d'aigua, petroli i gas
Variants:HSAW (SERRA helicoïdal)
Tipus de fabricació de canonades de línia API 5LTaula de comparació
| Tipus de fabricació | Costura | Diàmetre típic | Pressió típica | Cost |
|---|---|---|---|---|
| Sense costures (SMLS) | Cap | 21 mm – 914 mm | Alt | Alt |
| ERW | Costura recta | 20 mm – 914 mm | Mitjana | Baixa |
| LSAW | Longitudinals | 406 mm – 1524 mm | Alt | Mitjana |
| SSAW | Espiral | 406 mm – 3000 mm+ | Mitjana | Mitjà-Baixa |
Requisits químics
Composició química per a canonades PSL 1 amb t Menor o igual a 0,984"
| Grau d'acer | Fracció en massa, % basat en anàlisis de calor i producte a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | Nb | Ti | |
| màxim b | màxim b | màx | màx | màx | màx | màx | |
| Pipa sense costures | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Tub soldat | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| a. Cu Menor o igual a=0.50% Ni; Menor o igual al 0,50%; Cr Inferior o igual al 0,50%; i Mo inferior o igual al 0,15%, b. Per a cada reducció del 0,01% per sota de la concentració màxima especificada per al carboni, es permet un augment del 0,05% per sobre de la concentració màxima especificada per a Mn, fins a un màxim de l'1,65% per a graus superiors o iguals a L245 o B, però inferiors o iguals a L360 o X52; fins a un màxim de l'1,75% per a les qualificacions > L360 o X52, però < L485 o X70; i fins a un màxim del 2,00% per al grau L485 o X70., c. Llevat que s'acordi el contrari NB + V Inferior o igual al 0,06%, d. Nb + V + TI Menor o igual al 0,15%, e. Llevat que s'acordi el contrari, f. Llevat que s'acordi el contrari, NB + V=Ti Menor o igual al 0,15%, g. No es permet l'addició deliberada de B i el B residual inferior o igual al 0,001% |
|||||||
Composició química per a canonades PSL 2 amb t Menor o igual a 0,984"
| Grau d'acer | Fracció en massa, % basat en anàlisis de calor i producte | Equiv de carboni a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Nb | Ti | Altres | CE IIW | CE Pcm | |||||||||||
| màxim b | màx | màxim b | màx | màx | màx | màx | màx | màx | màx | ||||||||||||
| Tub sense soldadura i soldat | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Tal com s'ha acordat | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Tal com s'ha acordat | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Tal com s'ha acordat | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Tal com s'ha acordat | |||||||||||
| Tub soldat | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", els límits CE seran els acordats. Els límits CEIIW aplicats fi C > 0,12% i els límits CEPcm s'apliquen si C inferior o igual al 0,12%, b. Per a cada reducció del 0,01% per sota del màxim especificat per a C, s'admet un augment del 0,05% per sobre del màxim especificat per a Mn, fins a un màxim de l'1,65% per a les qualificacions superiors o iguals a L245 o B, però inferiors o iguals a L360 o X52; fins a un màxim de l'1,75% per a les qualificacions > L360 o X52, però < L485 o X70; fins a un màxim del 2,00% per a les qualificacions superiors o iguals a L485 o X70, però inferiors o iguals a L555 o X80; i fins a un màxim del 2,20% per a les qualificacions > L555 o X80., c. Tret que s'acordi el contrari Nb=V Inferior o igual al 0,06%, d. Nb=V=Ti Menor o igual al 0,15%, e. Llevat que s'acordi el contrari, Cu Menor o igual al 0,50%; Ni Menor o igual al 0,30% Cr Inferior o igual al 0,30% i Mo Inferior o igual al 0,15%, f. Llevat que s'acordi el contrari, g. Llevat que s'acordi el contrari, Nb + V + Ti Inferior o igual al 0,15%, h. Llevat que s'acordi el contrari, Cu Menor o igual al 0,50% Ni Menor o igual al 0,50% Cr Menor o igual al 0,50% i MO Menor o igual al 0,50%, i. Llevat que s'acordi el contrari, Cu Menor o igual al 0,50% Ni Menor o igual a 1,00% Cr Inferior o igual al 0,50% i MO Inferior o igual al 0,50%, j. B inferior o igual al 0,004%, k. Llevat que s'acordi el contrari, Cu Menor o igual al 0,50% Ni Menor o igual a 1,00% Cr Inferior o igual al 0,55% i MO Inferior o igual al 0,80%, l. Per a tots els graus de canonada PSL 2, excepte els graus amb notes a peu de pàgina j, s'aplica el següent. Llevat que s'acordi el contrari, no es permet cap addició intencionada de B i B residual inferior o igual al 0,001%. |
|||||||||||||||||||||
Propietats mecàniques d'API 5L SMLS i canonades soldades PSL 1
| Grau de canonada | Propietats de tracció: cos de canonades de SMLS i canonades soldades PSL 1 | Costura de canonada soldada | ||
|---|---|---|---|---|
| Límit de rendiment a | Resistència a la tracció a | Elongació | Resistència a la tracció b | |
| Rt0,5 PSI mín | Rm PSI mín | (en 2in Af % min) | Rm PSI mín | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| a. Per a la qualitat intermèdia, la diferència entre la resistència a la tracció mínima especificada i el rendiment mínim especificat per al cos de la canonada serà la que es dóna per a la qualitat superior següent. | ||||
| b. Per als graus intermedis, la resistència a la tracció mínima especificada per a la costura de soldadura ha de ser la mateixa que la determinada per al cos mitjançant la nota a peu de pàgina. | ||||
| c. L'allargament mínim especificat, Af, expressat en percentatge i arrodonit al percentatge més proper, s'ha de determinar mitjançant l'equació següent: | ||||
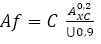 |
||||
| On C és 1 940 per al càlcul amb unitats Si i 625 000 per al càlcul amb unitats USC | ||||
| Axc és l'àrea de la secció transversal de la prova de tracció aplicable, expressada en mil·límetres quadrats (polzades quadrades), de la manera següent | ||||
| – Per a proves de secció circular, 130 mm2 (0,20 in2) per a proves de 12,7 mm (0,500 in) i 8,9 mm (0,350 in) de diàmetre; i 65 mm2 (0,10 in2) per a peces de prova de 6,4 mm (0,250 in) de diàmetre. | ||||
| – Per a proves de secció completa, el menor entre a) 485 mm2 (0,75 in2) i b) l'àrea de la secció transversal de la prova, derivada utilitzant el diàmetre exterior especificat i el gruix de paret especificat de la canonada, arrodonit als 10 mm2 (0,10 in2) més propers. | ||||
| – Per a proves de tira, el menor entre a) 485 mm2 (0,75 in2) i b) l'àrea de la secció transversal de la prova, derivada utilitzant l'amplada especificada de la prova i el gruix especificat de la paret del tub, arrodonit als 10 mm2 (0,10 in2) més propers. | ||||
| U és la resistència a la tracció mínima especificada, expressada en megapascals (lliures per polzada quadrada) | ||||
Propietats mecàniques d'API 5L SMLS i de canonades soldades PSL 2
| Grau de canonada | Propietats de tracció: cos de canonades de SMLS i canonades soldades PSL 2 | Costura de canonada soldada | |||||
|---|---|---|---|---|---|---|---|
| Límit de rendiment a | Resistència a la tracció a | Ratio a,c | Elongació | Resistència a la tracció d | |||
| Rt0,5 PSI mín | Rm PSI mín | R10,5IRm | (en 2 polzades) | Rm (psi) | |||
| Af % | |||||||
| Mínim | Màxim | Mínim | Màxim | Màxim | Mínim | Mínim | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| a. Per al grau intermedi, consulteu l'especificació completa API5L. | |||||||
| b. per a graus > X90, consulteu l'especificació completa API5L. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. Per als graus intermedis, la resistència a la tracció mínima especificada per a la costura de soldadura ha de ser el mateix valor que es va determinar per al cos de la canonada amb el peu a. | |||||||
| e. per a canonades que requereixen proves longitudinals, la força elàstica màxima ha de ser inferior o igual a 71.800 psi. | |||||||
| f. L'allargament mínim especificat, Af, expressat en percentatge i arrodonit al percentatge més proper, s'ha de determinar mitjançant l'equació següent: | |||||||
|
|||||||
| On C és 1 940 per al càlcul amb unitats Si i 625 000 per al càlcul amb unitats USC | |||||||
| Axc és l'àrea de la secció transversal de la prova de tracció aplicable, expressada en mil·límetres quadrats (polzades quadrades), de la manera següent | |||||||
| – Per a proves de secció circular, 130 mm2 (0,20 in2) per a proves de 12,7 mm (0,500 in) i 8,9 mm (0,350 in) de diàmetre; i 65 mm2 (0,10 in2) per a peces de prova de 6,4 mm (0,250 in) de diàmetre. | |||||||
| – Per a proves de secció completa, el menor entre a) 485 mm2 (0,75 in2) i b) l'àrea de la secció transversal de la prova, derivada utilitzant el diàmetre exterior especificat i el gruix de paret especificat de la canonada, arrodonit als 10 mm2 (0,10 in2) més propers. | |||||||
| – Per a proves de tira, el menor entre a) 485 mm2 (0,75 in2) i b) l'àrea de la secció transversal de la prova, derivada utilitzant l'amplada especificada de la prova i el gruix especificat de la paret del tub, arrodonit als 10 mm2 (0,10 in2) més propers. | |||||||
| U és la resistència a la tracció mínima especificada, expressada en megapascals (lliures per polzada quadrada | |||||||
| g. Es poden especificar valors inferiors per a R10,5IRm per acord | |||||||
| h. per a graus > x90, consulteu l'especificació completa API5L. | |||||||
Guia de selecció de canonades API 5L
| Servei / Aplicació | Grau d'acer típic | Tipus de fabricació | Condició de lliurament | Notes |
|---|---|---|---|---|
| Transmissió d'aigua, baixa pressió | Grau B, X42 | ERW, SSAW | Enrotllat (R) | Instal·lació econòmica i fàcil |
| Línia de recollida d'oli (pressió mitjana) | X42, X52 | ERW, sense costures | R / N | Conduccions de pressió moderada |
| Distribució de gas natural | X52, X60 | ERW | R / N | Requereix una bona duresa, xarxes de gas de la ciutat |
| Oleoducte de llarga distància | X60, X65 | LSAW, sense fissures | N / M | Conduccions terrestres d'alta pressió |
| Transmissió de gas a llarga distància | X65, X70 | LSAW, sense fissures | N / M | Pressió mitjana-alta, camp a través |
| Gasoducte offshore de petroli i gas | X65, X70 | Perfecte, LSAW | Q / M | Servei d'alta pressió i aigües profundes |
| Conducte d'aigües profundes | X70, X80 | Perfecte, LSAW | Q | Conduccions submarines d'ultra alta pressió |
| Oleoducte àrtic (baixa temperatura) | X65M, X70M, X80M | LSAW, sense fissures | M | Alta tenacitat a temperatures sota zero |
| Servei àcid (H₂S/CO₂) | X52, X60, X65, X70 | LSAW, sense fissures | N / M / Q | Ha de complir la norma NACE MR0175 / ISO 15156 |
| Conducte de purins / mineria | X42, X52, X60 | SSAW, ERW | R / N | La resistència a l'abrasió pot requerir un revestiment especial |
| Línia de gas d'alta pressió | X70, X80 | LSAW | Q | Transmissió de llarga distància, alta resistència |
| Transmissió d'ultra-alta pressió | X80, X90 | LSAW | Q | Aigües profundes, camp a través, requisits més alts de resistència |
Línia de producció de canonades d'acer API 5L ISO3183

Quines proves es necessiten per a la canonada de línia API 5L?
Prova hidrostàtica
Una prova hidrostàtica és un tipus de prova de pressió que s'utilitza habitualment durant la producció de canonades de línia. La prova s'utilitza per comprovar si hi ha fuites a la costura de soldadura o al cos de la canonada. Per dur a terme la prova, es bombeja aigua a la canonada fins que assoleix una pressió predeterminada. A continuació, es controla la canonada per detectar possibles fuites. Si es detecta una fuita, caldrà reparar o substituir la canonada. La prova hidrostàtica és una mesura important de control de qualitat que ajuda a garantir la seguretat i integritat de les canonades.
Prova de flexió
Una prova de flexió és un tipus de prova de control de qualitat que es realitza durant la producció de canonades d'acer. L'objectiu de la prova és comprovar si hi ha esquerdes a les soldadures, així com avaluar la resistència de l'acer. Per realitzar la prova, es doblega una mostra de tub en forma d'U. A continuació, s'examina l'acer per detectar esquerdes o altres signes de debilitat. Si se'n troba alguna, es desballarà tot el lot de tubs d'acer i es farà un nou lot. Tanmateix, si la prova de flexió té èxit, les canonades d'acer seran aprovades per al seu ús.
Prova d'aplanament
Una prova d'aplanament és una prova de producció de canonades d'acer que avalua la resistència d'un tub d'acer a la deformació i l'esquerdament sota estrès. És una mesura de control de qualitat important que ajuda a garantir que l'acer utilitzat en els productes de canonada sigui de la màxima qualitat possible. La prova consisteix a aplicar pressió a un tub d'acer fins que es deforma o es trenca. La prova d'aplanament revelarà la resistència de la canonada a l'esquerda longitudinal i circumferencial. Els resultats de la prova ajuden a determinar la resistència i la ductilitat de l'acer, dues propietats importants per a l'acer utilitzat en aplicacions de canonades. Les proves d'aplanament són només una de les moltes mesures de control de qualitat que s'utilitzen durant la producció de canonades d'acer, però tenen un paper important per garantir la seguretat i la integritat del producte final.
Prova d'impacte CVN
La prova d'impacte CVN és una prova de temperatura que es realitza durant la producció de canonades per tal de garantir les propietats mecàniques de la canonada. La prova es realitza en tres posicions diferents de la canonada: el cos, la costura de soldadura i la zona afectada per la calor. Els resultats de la prova s'utilitzen per determinar la resistència a l'impacte Charpy V-notch de la canonada. La prova d'impacte CVN és una mesura important de control de qualitat per a la producció de canonades, i és requerida per l'American Petroleum Institute (API) per complir els seus estàndards.
DWTT
La prova DWTT, o proves de llàgrima de caiguda de pes, s'especifiquen a l'especificació de producció de canonades API 5L. En aquesta prova, es deixa caure un pes gran sobre un punt pre-debilitat d'una mostra de canonada. La fractura resultant s'examina per assegurar-se que compleix els requisits de comportament de fractura dúctil. Aquesta prova és important perquè ajuda a assegurar que les canonades podran suportar l'estrès de ser transportades i instal·lades sense trencar-se. Com a resultat, la prova DWTT és una part essencial del procés de control de qualitat per a canonades de gran diàmetre.

Processos de recobriment extern de canonades de petroli i gas API 5L
3LPE (polietilè de 3 capes): l'estàndard global
Estructura:
Capa 1 (FBE):Epoxi fusionat per fusió (100μm+). Proporciona una excel·lent adherència i resistència al desenganxament catòdic.
Capa 2 (AD):Capa adhesiva. Uneix la pols epoxi al polietilè.
Capa 3 (PE):Polietilè d'alta densitat (1,8-3,7 mm). Proporciona una impermeabilització superior, aïllament elèctric i protecció contra impactes.
Avantatges:Excel·lent aïllament, resistència a l'estrès del sòl i baixa permeabilitat a la humitat.
FBE (Epoxi enllaçat per fusió)
Procés:La canonada d'acer s'escalfa a més de 200 graus i s'aplica pols epoxi mitjançant polvorització electrostàtica, que es fon i cura a la paret de la canonada.
Avantatges:Unió excepcional a l'acer i alta estabilitat química. Pot suportar temperatures més altes (fins a 100 graus +).
Inconvenients:Relativament prim i trencadís; susceptible a rascades mecàniques durant el transport i la instal·lació.
3LPP (polipropilè de 3 capes)
Aplicacions:S'utilitza principalment pertransport a alta temperatura(fins a 110–140 graus) ooleoductes d'aigües profundes.
Avantatges:Més dur que el PE amb una millor resistència a les ratllades i una resistència superior a la fluència a alta temperatura.

Consideracions per a la compra
Mides i mides
El primer factor a tenir en compte a l'hora de seleccionar una canonada de línia API 5L és la seva mida i dimensions. La mida i les dimensions de la canonada s'han d'alinear amb les especificacions del vostre projecte. Tingueu en compte el diàmetre, el gruix de la paret i la longitud de la canonada per assegurar-vos que compleixi les necessitats del vostre projecte.
Pes
El pes és un altre factor important a tenir en compte a l'hora de seleccionar una canonada de línia API 5L. El pes de la canonada pot afectar significativament els costos de transport i instal·lació del projecte. A més, el pes de la canonada pot influir en el tipus d'equip necessari per a la instal·lació. Assegureu-vos de triar una canonada que compleixi els requisits de pes del vostre projecte.
Grau del material
El grau de material de la canonada de línia API 5L també és una consideració important. El grau del material determina la qualitat i la resistència de la canonada, que pot afectar la seva durabilitat i rendiment al llarg del temps. Hi ha disponibles diferents graus de canonades de línia API 5L, que van des del grau B fins a X70, cadascun amb les seves pròpies propietats i característiques. Trieu un grau de material que s'ajusti als requisits del vostre projecte.
Revestiment i tractament superficial
El recobriment i el tractament superficial de la canonada de línia API 5L també poden afectar el seu rendiment. Els diferents recobriments i tractaments poden protegir contra la corrosió, l'abrasió i altres factors externs que afecten la durabilitat de la canonada. Alguns recobriments i tractaments superficials comuns inclouen epoxi, zinc i polietilè. Trieu un recobriment o tractament que proporcioni el nivell de protecció que requereix el vostre projecte.
Certificació
Finalment, és important seleccionar una canonada de línia API 5L certificada i que compleixi els estàndards normatius i de la indústria necessaris. Busqueu canonades provades i inspeccionades per assegurar-vos que compleixen els estàndards requerits. D'aquesta manera, podeu estar segur que la vostra canonada és segura i fiable.
La nostra fàbrica
GNEE Pipe és l'empresa professional de la cadena de subministrament única de la Xina per a productes d'acer.


El nostre certificat

Contacta amb nosaltres
Preguntes freqüents
Q: Pot GNEE proporcionar canonades API 5L per a Sour Service?
Q:Quina diferència hi ha entre les canonades API 5L i A106?
API 5L i ASTM A106 són especificacions de canonades d'acer al carboni molt utilitzades, però estan destinades a diferents aplicacions.
API 5Lés una especificació publicada per l'American Petroleum Institute (API) per a canonades de línia sense soldadura i soldades utilitzades en sistemes de transport de canonades. S'utilitza habitualment per transportar petroli, gas natural, aigua i altres fluids a llargues distàncies a les indústries del petroli i del gas natural.
ASTM A106és una especificació publicada per ASTM International per a canonades d'acer al carboni sense soldadura destinades a canonades a pressió i servei a temperatura elevada. S'utilitza àmpliament en refineries, centrals elèctriques, instal·lacions petroquímiques i sistemes de canonades de processos industrials.
Diferències clau
| Item | API 5L | ASTM A106 |
|---|---|---|
| Aplicació primària | Transport per gasoducte | Tuberia de procés |
| Tipus de canonada | Sense costures i soldades | Només sense costures |
| Indústries típiques | Transmissió de petroli i gas | Refinació, generació d'energia |
| Requisits PSL | PSL1 / PSL2 | No aplicable |
| Opcions de servei àcid | Disponible | No especificat |
| Servei d'Alta Temperatura | Limitat | Dissenyat per a això |
En alguns projectes, les canonades sense costura poden tenir una doble certificació tant per API 5L Grau B com per ASTM A106 Grau B, cosa que els permet satisfer els requisits de canonada i de pressió.
Q: Quina diferència hi ha entre la canonada API 5L i A53?
API 5L i ASTM A53 són dues especificacions de canonades d'acer al carboni molt utilitzades, però estan pensades per a diferents aplicacions i condicions de servei.
1. Aplicació primària
API 5L:Dissenyat principalment per a sistemes de transport de canonades de petroli, gas i aigua, capaços de manejar condicions d'alta pressió a llargues distàncies.
ASTM A53:Destinat al servei de baixa i mitjana pressió, inclòs el transport d'aire, vapor, aigua i gas, i també per a finalitats estructurals com passamans o bastides.
2. Nivells d'especificació i qualitat
API 5L:Inclou dos nivells d'especificació, PSL1 i PSL2. Les canonades PSL2 es fabriquen amb requisits químics i mecànics més estrictes, incloses les proves d'impacte obligatòries, per a aplicacions de servei àcid i d'alta pressió.
ASTM A53:Un estàndard més bàsic amb menys requisits de prova. No inclou nivells de PSL i, en general, no està pensat per a la transmissió d'energia a alta pressió.
3. Qualitats d'acer i tipus de canonades
API 5L:Disponible en grau B a X80, tant sense costures com soldats (ERW, LSAW, SSAW). Alguns graus es poden certificar per al servei àcid (NACE MR0175).
ASTM A53:Disponible en els graus A i B, inclosos els sense costures i els soldats (tipus F, tipus E), però no té nivells PSL ni certificació de servei àcid.
Resum de diferències clau
| Característica | API 5L | ASTM A53 |
|---|---|---|
| Aplicació típica | Oleoductes i gasoductes, canonades d'aigua | Conduccions de baixa/mitja pressió, estructurals |
| Tipus de canonada | Sense soldadura i soldat (ERW, LSAW, SSAW) | Sense soldadura i soldadura (ERW, F), tipus E, tipus S |
| Graus | B a X80 | A, B |
| PSL | PSL1 / PSL2 | No aplicable |
| Servei amarg | Opcional (NACE MR0175) | No especificat |
| Ús d'alta pressió | Sí | Generalment No |
Nota:En alguns casos, les canonades sense soldadura poden tenir una doble certificació per complir amb els requisits API 5L i ASTM A53, depenent de les especificacions del projecte.
P: Quines inspeccions es fan a les canonades de línia API 5L?
A:Els requisits d'inspecció varien segons el grau, el mètode de fabricació i les especificacions del projecte.
Les inspeccions típiques inclouen:
Anàlisi de la composició química
Assajos de tracció
Prova de força de rendiment
Prova d'aplanament
Prova de flexió
Prova d'impacte (PSL2)
Prova hidrostàtica
Prova d'ultrasons (UT)
Proves radiogràfiques (RT)
Inspecció de partícules magnètiques (MPI)
Inspecció visual i dimensional
També es poden organitzar inspeccions addicionals de tercers a petició.
P: Les canonades API 5L es poden certificar dualment?
A:Sí. Algunes canonades sense costura es poden subministrar amb doble certificació, com ara:
API 5L Grau B / ASTM A106 Grau B
API 5L Grau B / ASTM A53 Grau B
Les canonades de doble certificació us permeten complir diverses especificacions del projecte alhora que simplifiquen la gestió d'inventaris.
P: Quina informació han de proporcionar els compradors quan sol·liciten un pressupost?
A:Per rebre una cotització precisa, els compradors han de proporcionar:
Estàndard de canonades (API 5L PSL1 o PSL2)
Qualificació (p. ex., X52, X65, X70)
Tipus de fabricació (SMLS, ERW, LSAW, SSAW)
Diàmetre exterior (OD)
Gruix de paret (WT)
Longitud
Quantitat
Requisits de recobriment
Condició de lliurament
Requisits d'inspecció
Port de destinació
Proporcionar especificacions tècniques completes ajuda a garantir uns preus precisos i terminis de lliurament més curts.